


Popularizace znalostí průmyslu laminátových přípojnic
Jun 05, 2026
definice produktu
Vrstvená přípojnice je integrovaná vícevrstvá kompozitní struktura elektrického spojení, vytvořená střídavým laminováním více vrstev vodivých materiálů a izolačních materiálů a jejich následným ztuhnutím lisováním za vysoké teploty a vysokého tlaku. Strukturálně se podobá „dálnici“ v systému distribuce energie, integruje několik napájecích terminálů a vstupních a výstupních uzlů do ploché kompaktní jednotky s nízko-impedančními cestami. Základní hodnotou laminované přípojnice je, že těsným spojením sousedních vodivých vrstev lze výrazně snížit rozptylovou indukčnost ve smyčce - tento parametr je často vysoký až stovky nanohenry v tradičních kabelových svazcích, ale může být snížen na řádově deset až desítky nanohenry v optimalizovaném designu laminované přípojnice. Snížení rozptylové indukčnosti přímo potlačuje špičkové napětí generované napájecími zařízeními, jako jsou IGBT a MOSFET, při vysokorychlostním vypínání-, čímž účinně chrání výkonová polovodičová zařízení před rizikem přepětí-. Těsný kontakt mezi vodivou vrstvou a izolační vrstvou zároveň vytvoří přirozeně rozloženou kapacitu mezi sousedními vodiči.
Ačkoli je tato distribuovaná kapacita malá (obvykle několik stovek pikofaradů až několik nanofaradů), pomáhá odfiltrovat běžný-šum v režimu vysokofrekvenčního přepínání-a zlepšuje schopnost systému proti-elektromagnetickému-rušení. Kromě toho mají laminované přípojnice také typické vlastnosti, jako je opakovatelný elektrický výkon (vysoká konzistence šarže), nízká střídavá impedance (zejména zjevné výhody v prostředí s vysokou-frekvencí harmonických), dobrá tepelná vodivost (plochá struktura se vejde na povrch radiátoru) a jednoduchá a rychlá instalace (snižuje počet kontaktů a utahování šroubů). Celkově jsou laminované přípojnice systematickou alternativou k tradičním metodám zapojení, které jsou těžkopádné, časově-náročné a náchylné k chybám v zapojení. Jsou vhodné zejména pro moderní výkonové elektronické systémy s rostoucí hustotou výkonu. Při navrhování vícevrstvých kompozitních struktur je třeba tloušťku, šířku a tloušťku izolační vrstvy každé vrstvy vodičů pečlivě vypočítat na základě úrovně napětí, efektivní hodnoty proudu a spínací frekvence, aby bylo zajištěno rovnoměrné rozložení elektrického pole a ovladatelná teplota horkého bodu.

Detailní zobrazení
Jádro laminované přípojnice spočívá v přesném střídavém laminování vodivých vrstev a izolačních vrstev. Tolerance tloušťky každé vrstvy vodivého materiálu (měď nebo hliník) je řízena v rozmezí ±0,05 mm, aby bylo zajištěno rovnoměrné rozložení hustoty proudu. U vícevrstvých laminovaných přípojnic není tloušťka izolační vrstvy mezi sousedními vodivými vrstvami pevná, ale je navržena odlišně podle rozdílu napětí: například tloušťka izolační vrstvy mezi kladnými a zápornými stejnosměrnými přípojnicemi je obvykle 0,2–0,5 mm, zatímco tloušťka izolační vrstvy mezi stejnosměrnou přípojnicí a zemí může být zvýšena na 0,5–1,0 mm, aby snesla vyšší požadavky na napětí. Tvarový design vodivé vrstvy také zahrnuje mnoho detailů: aby se snížila místní koncentrace elektrického pole, musí být všechny ostré rohy vodivé vrstvy zaobleny, s typickým poloměrem ne menším než 1,5 mm; v oblastech, kde jsou vyžadovány svařovací nebo krimpovací koncovky, bude vodivá vrstva lokálně zesílena nebo zesílena, aby se zabránilo mechanickému namáhání při deformaci měděné fólie. Po nalaminování vícevrstvé kompozitní struktury je celková konzistence tloušťky řízena v rozmezí ±0,1 mm. Tento indikátor přímo ovlivňuje montážní uložení přípojnice v šasi.
Ošetření hran je klíčovým detailem, který určuje odolnost vůči vlivům prostředí a dlouhodobou{0}}spolehlivost laminované přípojnice. U struktur s otevřenými-hranami odkryje řezná plocha vrstvené rozhraní mezi vodivou vrstvou a izolační vrstvou. Přesné frézování nebo broušení je nutné k odstranění otřepů lepidla, které přetečou z horkého lisu, a aby okraje všech vrstev byly zarovnané s odchylkou ne větší než 0,2 mm. U struktur pro utěsnění hran musí lepidlo pro utěsnění hran zcela pokrýt všechna odkrytá rozhraní mezi vodivou vrstvou a izolační vrstvou. Šířka těsnění okraje je obvykle 3–8 mm a tloušťka těsnění okraje je přibližně 0,3–0,8 mm. Mezi způsoby nanášení lepidel pro těsnění okrajů patří automatické stříkání, nanášení máčením nebo sítotisk. Po aplikaci je třeba jej před-vytvrdit při 60-80 stupních po dobu 30 minut a poté plně vytvrdit při 120-150 stupních po dobu 1-2 hodin. Struktura zalévacího typu je složitější: celá laminovaná přípojnice je umístěna do přesné formy a dvousložková polyuretanová nebo epoxidová pryskyřice je vstřikována za podmínek vakua (stupeň vakua menší nebo rovný 1 mbar), aby se zcela odstranily vzduchové bubliny. Tloušťka zalévací vrstvy je obecně 2–5 mm a po úplném vytvrzení dosahuje úrovně ochrany IP54 nebo vyšší. Kvalifikovaná sekce pro utěsnění okrajů pozorovaná pod mikroskopem by neměla mít žádné viditelné póry, žádnou delaminaci, žádné praskliny a žádnou separační mezeru mezi materiálem pro těsnění okrajů a izolační fólií.

Výrobní proces
Výrobní proces laminovaných přípojnic zahrnuje vícenásobné přesné obrábění a procesy lisování za tepla. Normy řízení parametrů procesu a kontroly procesu každého spoje přímo ovlivní elektrickou bezpečnost, mechanickou pevnost a dlouhodobou provozní spolehlivost konečného produktu. Následuje podrobný popis jeden po druhém v pořadí typického toku procesu: Nejprve jsou suroviny kontrolovány při příjezdu. U materiálů vodivé vrstvy z mědi nebo hliníku je třeba změřit toleranci tloušťky (obvykle v rozmezí ±0,05 mm), stav tvrdosti a povrchovou úpravu (bez škrábanců, olejových skvrn, oxidačních skvrn). Izolační fólie musí být náhodně testovány na tloušťku, dielektrickou pevnost a tepelné smrštění a adhezivní fólie musí být zkontrolovány z hlediska trvanlivosti a údajů zkušebního kusu pevnosti spoje. Za druhé se vodivá vrstva nařeže a vytvoří. Podle návrhové grafiky lze použít procesy řezání laserem (vysoká přesnost, bez otřepů, vhodné pro malé série nebo složité tvary), CNC lisování (vysoká účinnost, vhodné pro hromadnou výrobu) nebo přesné chemické leptání (vhodné pro extrémně tenké měděné plechy, bez mechanického namáhání). Řezaná vodivá vrstva musí být zbavena otřepů (válcovým kartáčováním, magnetickým leštěním nebo vysokotlakým odhrotováním vodou), aby se zabránilo pronikání ostrých otřepů do sousední izolační vrstvy. Pro vodivé vrstvy, které je třeba ohýbat, je nutné použít speciální formy na ohýbacím stroji, které je postupně formují. Poloměr ohybu není obecně menší než 1,5násobek tloušťky materiálu, aby se zabránilo praskání měděného materiálu.
Za třetí, povrchová úprava. Měděná vodivá vrstva je obvykle pocínovaná-(dobrá pájitelnost, mírná cena), poniklovaná-(odolná proti opotřebení,-vysokým{4}}teplotám, vhodná pro pájení nebo krimpování koncovek) nebo postříbřená-(optimální vodivost, vhodná pro extrémně vysoké frekvence nebo extrémně nízké požadavky na odpor kontaktů). Hliníková vodivá vrstva je eloxována (pro vytvoření izolačního oxidového filmu) nebo stříkána izolačním práškem. Po dokončení povrchové úpravy je vyžadováno testování adheze a kontrola odběru vzorků kontaktního odporu. Za čtvrté připravte izolační vrstvu. Izolační fólie je přesně vyříznuta (laserem nebo{10}}vysekávána) podle navrženého tvaru, přičemž je třeba věnovat pozornost odstranění materiálu z polohovacích otvorů a oblastí vývodů koncovek. Lepicí fólie je také nařezána a předem{13}}připevněna na povrch vodivé nebo izolační vrstvy. U vícevrstvých skládaných přípojnic může být tloušťka izolační vrstvy v různých oblastech odlišná, což je třeba při přípravě souvrství přísně rozlišovat. Pátá, vrstvená sestava. Podle tabulky pořadí stohování střídavě umístěte vodivou vrstvu, izolační vrstvu, lepicí fólii a polohovací přípravek do horké lisovací formy a zajistěte, aby koncové polohy, polohovací otvory a kolíky formy byly vyrovnány jeden po druhém. Tento krok vyžaduje relativně čisté prostředí (doporučuje se čistá místnost třídy 10 000 nebo místní digestoř s laminárním prouděním třídy 100), aby se zabránilo pronikání prachových částic mezi izolační vrstvy a částečnému výboji.

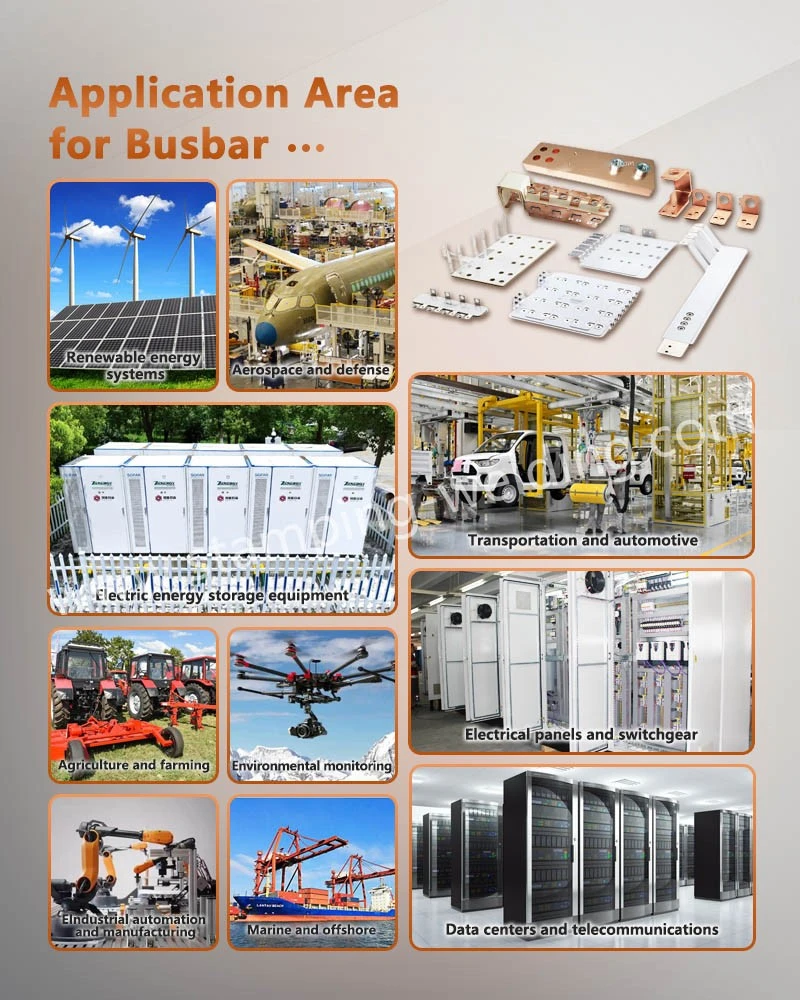
Aplikační průmysl
Díky své vysoké hustotě výkonu, kompaktní struktuře, charakteristikám s nízkou impedancí a vynikající{0}}dlouhodobou spolehlivostí jsou laminované přípojnice široce používány v mnoha průmyslových odvětvích s vysokými požadavky na elektrický výkon, využití prostoru a přizpůsobivost prostředí. V oblasti dopravy jsou vrstvené přípojnice široce používány v hlavních obvodových spojích trakčních měničů kolejové dopravy, elektronických řídicích systémů nových energetických vozidel (včetně motorových ovladačů, rozvodných skříní systému řízení baterií a palubních nabíječek), pomocných napájecích jednotek tramvají a napájecích přípojnic v trakčních lokomotivách. Tyto aplikace obecně čelí silným vibracím, širokým teplotním rozsahům (-40 stupňů až 85 stupňů nebo dokonce vyšším), častým tepelným cyklům a prostředí se silným elektromagnetickým rušením. Vícevrstvá kompozitní struktura laminované přípojnice může účinně odolávat výše uvedeným drsným podmínkám a zároveň zlepšit stabilitu řízení trakčního systému snížením rozptylové indukčnosti.
Pokud jde o přeměnu energie, laminované přípojnice jsou vhodné pro DC{0}}strana a AC-strana připojení solárních fotovoltaických střídačů, strojní-strany a síťové-moduly konvertorů větrné energie, bateriové klastrové konvergenční jednotky systémů pro uchovávání energie a DC sběrnicové distribuční systémy průmyslových invertorů. Jak se fotovoltaické a větrné energetické systémy vyvíjejí směrem k vyšším úrovním napětí (1500 V DC) a většímu výkonu jednoho-stroje, výhoda nízké-impedance vrstvených přípojnic se stává stále zjevnější, což může výrazně snížit ztráty ve vedení a zlepšit celkovou účinnost systému. V telekomunikačním a počítačovém průmyslu -48V napájecí distribuční systém komunikačních základnových stanic, napájecí základní deska serverů velkých datových center, základní propojení směrovačů s jádrem sítě a lékařská zobrazovací testovací zařízení (jako je vysokonapěťový napájecí modul rotační části CT a výstupní připojení MRI gradientního zesilovače) Jejich kompaktní design uvolňuje cenný vnitřní instalační prostor a zároveň zajišťuje vysoce spolehlivý přenos signálu a výkonu.
kontaktujte nás
Na základěPřípojnice hlavního rámukonstrukční výkresy, tabulky elektrických parametrů, environmentální třídy a požadavky na certifikaci poskytnuté zákazníky, dokážeme dokončit vývoj na klíč a dávkovou dodávku od výběru metody opracování okrajů, porovnání a doporučení izolačních fólií, odladění parametrů procesu lisování za tepla až po kompletní sadu elektrických testů, pomáháme zákazníkům dosáhnout nízké míry poruchovosti, kompaktního uspořádání a dlouhodobého{0}}spolehlivého provozu na úrovni systému-integrace.


