Odkaz na řezání laseru ve výrobním procesu uzemňovacího přípojničky
Feb 23, 2025
Jako důležitá vodivá součást připojení v energetickém systému souvisí každý odkaz ve svém výrobním procesu s kvalitou a výkonem produktu. Laserová řezací spojení hraje klíčovou roli při výrobě uzemňovacích přípojnic, což určuje rozměrovou přesnost, snížení kvality povrchu a následné účinek používání přípojničky. Následující text zavede laserově řezací spojení uzemňovacího přípojničky ve výrobním procesu podrobně.
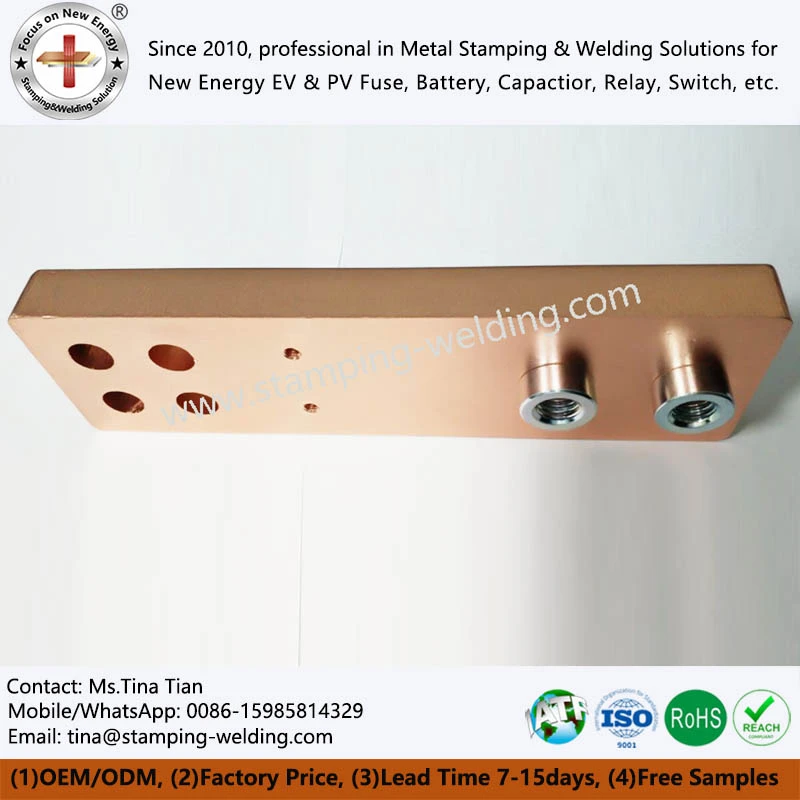
1. Přehled výrobního procesu uzemňovacího přípojnic
Příprava materiálu:Podle požadavků na návrh měděných sňatků pro uzemňovací systém vyberte měď nebo hliníkové přípojnice vhodných specifikací a materiálů. Obecně řečeno, měděné přípojnice mají vynikající vodivost a odolnost proti korozi a jsou vhodné pro příležitosti s vysokými požadavky na vodivost; Hliníkové přípojnice mají relativně nízké náklady a jsou široce používány v některých projektech, které jsou citlivé na náklady a mají mírné požadavky na vodivost. Po výběru materiálu je nutné provádět kontrolu rovinnosti a čištění povrchu, aby se zajistilo, že na povrchu materiálu není olej, nečistoty atd., Aby se zabránilo ovlivnění následného zpracování.
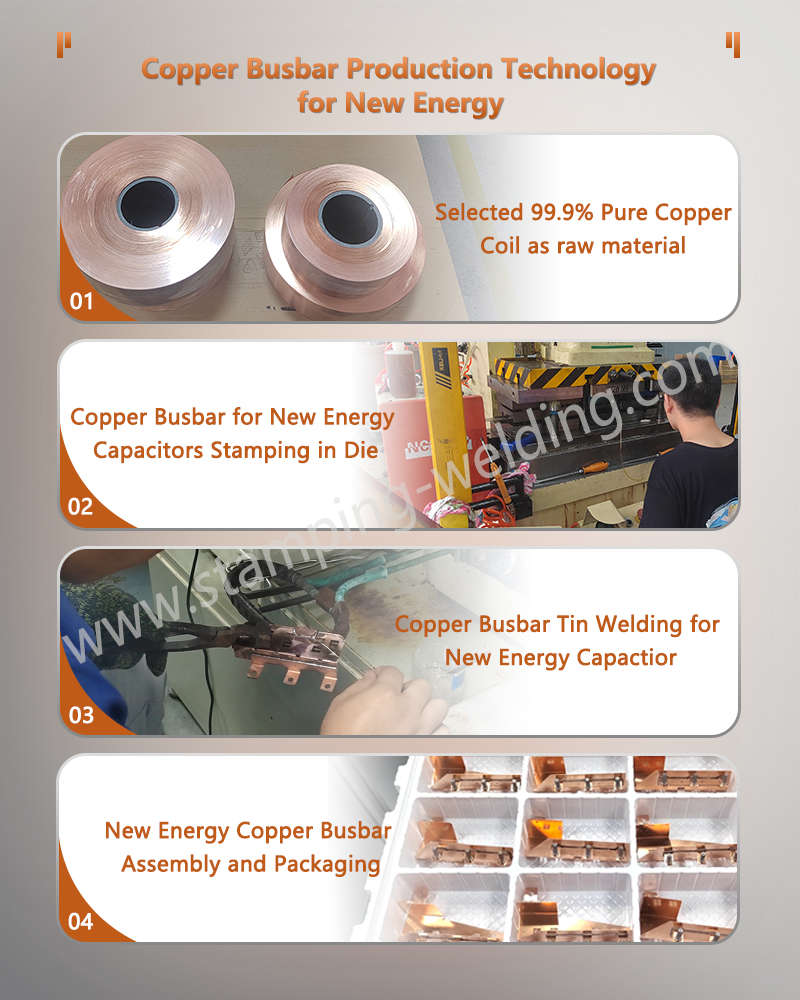
Odkaz na řezání laseru:Toto je klíčový krok k přesnému snížení surovin podle navržené velikosti a tvaru, který určuje základní tvar a přesnost rozměru uzemňovacího přístroje mědi, která bude podrobně podrobně rozpracována.
Děrování a další zpracování:Podle skutečných požadavků na použití se na řezu provádějí děrování, ohýbání a další zpracováníUzemňovací barové dírysplnit požadavky na připojení a instalaci jiných elektrických zařízení.
Ošetření povrchu:Pro zlepšení odolnosti proti korozi a vodivosti sběrnicového baru měděné pozemního sběrnice se obvykle provádí úprava povrchu, jako je tína a galvanizace. Tinning může zvýšit antioxidační schopnost přípojničky a zlepšit jeho vodivost; Galvanizace hraje hlavně roli proti korozi.
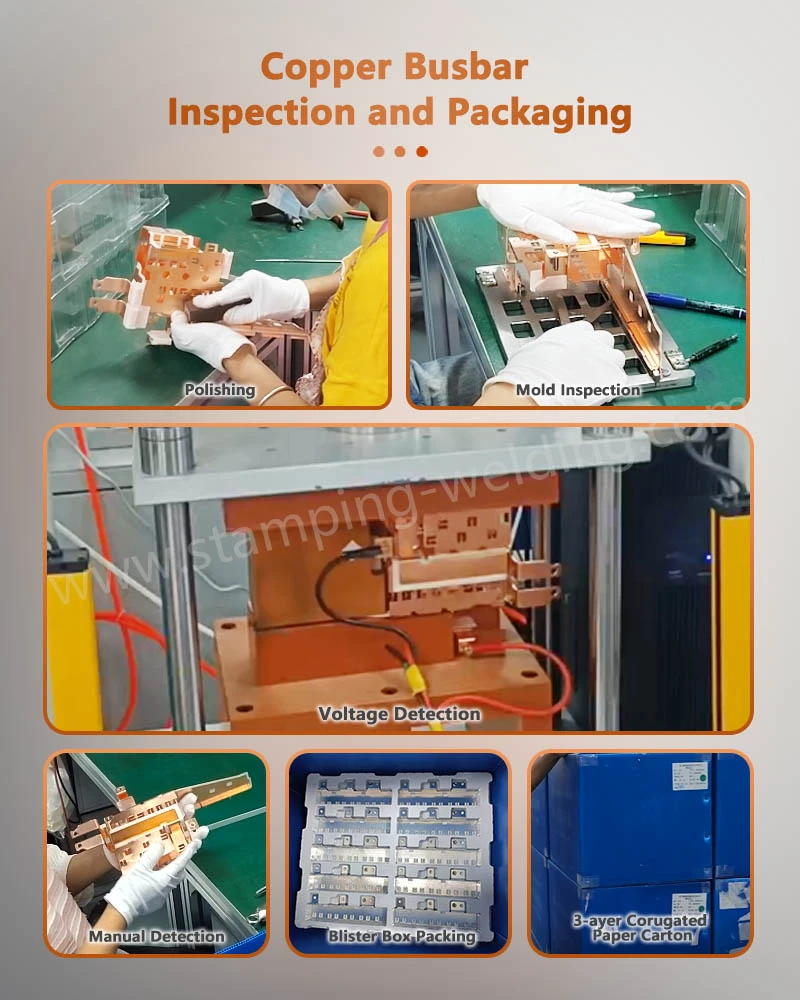
Inspekce kvality:Komplexní inspekce kvality se provádí na liště měděné sběrnice, která byla zpracována a ošetřována povrchem, včetně kontroly přesnosti rozměru, testu vodivosti, kontroly vzhledu atd., Aby se zajistilo, že produkt splňuje relevantní standardy a požadavky na použití.
2. podrobné vysvětlení odkazů na řezání laseru
I) přípravy před řezáním
Kreslení Design a programování: Podle požadavků na návrh uzemňovací měděné přípojnice pomocí softwaru Profesionální kreslení nakreslete přesné řezací výkresy. V procesu kreslení by se měly plně zvážit faktory, jako je tolerance rozměru, řezná cesta a procesní požadavky na přípojnici. Po dokončení výkresu je převedena na program CNC, který může být rozpoznán laserovým řezacím strojem, a parametry, jako je rychlost řezání, výkon a poloha zaostření, jsou nastaveny prostřednictvím programování. Nastavení těchto parametrů přímo ovlivňuje kvalitu a efektivitu řezu a musí být přesně upraveno podle materiálu a tloušťky přípojnice. Například pro silnější měděné přípojnice může být nutné náležitě zvýšit laserový výkon a snížit řeznou rychlost, aby se zajistila hloubka a kvalitu řezání.
Ladění a kontrola zařízení: Před formálním řezáním by měl být řezací stroj laseru plně laděný a zkontrolován. Zkontrolujte pracovní stav laserového generátoru, abyste zajistili, že jeho výstupní výkon je stabilní; Zkontrolujte zaostřovací výkon řezací hlavy, abyste zajistili přesnou polohu zaostření; Zkontrolujte provoz přenosového systému, abyste se ujistili, že se pracovní stůl pohybuje hladce a přesnost splňuje standardy během procesu řezání. Současně je také nutné zkontrolovat, zda pomocné zařízení, jako je chladicí systém a výfukový systém, fungují správně. Chladicí systém může účinně snížit teplotu laserového generátoru a řezací hlavy, aby zajistil stabilní provoz zařízení; Výfukový systém může včas vybití kouře a výfukového plynu generovaného během procesu řezání, aby byla zajištěna čistota pracovního prostředí a zdraví operátora.
Umístění a upínání materiálu: Umístěte připravený materiál pro distribuci výkonu distribuce přesně na pracovní stůl laserového řezacího stroje a opravte jej vhodnou metodou upínání. Při upínání se ujistěte, že poloha materiálu je přesná a pevná, aby se zabránilo přemístění během procesu řezání a ovlivnilo přesnost řezání. U přípojnic s nepravidelnými tvary nebo velkými velikostmi může být nutné navrhnout speciální příslušenství, aby se zajistil upínací efekt.
Ii) Klíčové body procesu řezání laseru
Řízení řezání parametrů: Během procesu řezání přísně dodržujte předem nastavené parametry řezání. Věnujte velkou pozornost změnám v laserové výkonu, rychlosti řezu a ohniskové poloze a proveďte včasné úpravy, pokud existují abnormality. Například, když je struska nalezena na řezném povrchu, může se stát, že laserová síla je nedostatečná nebo je řezná rychlost příliš rychlá. V této době je nutné vhodně zvýšit sílu nebo snížit rychlost; Když se přesnost řezání odchyluje, zkontrolujte, zda se ohnisková poloha změnila, a proveďte odpovídající úpravy.
Optimalizace řezné cesty: Přiměřená řezná cesta může zlepšit účinnost a kvalitu řezání a zkrátit dobu řezání a ztráty materiálu. Při programování zkuste použít nejkratší princip cesty, abyste se vyhnuli příliš velkému prázdnému cestování řezací hlavě. Současně věnujte pozornost řeznému příkazu. Pro uzemňovací měděnou přípojničku s komplexními tvary by měl být nejprve řezán vnitřní obrys a poté by měl být vnější obrys vyříznut, aby se snížila deformace materiálu.
Monitorování a nastavení v reálném čase: Provozovatel by měl během procesu řezání v reálném čase sledovat provozní stav a kvalitu řezu zařízení v reálném čase, najít problémy a provést úpravy včas pozorováním řezání jisker, řezání zvuků a kvality řezné plochy. Například, když je řezací jiskra neobvykle jasná nebo je řezací zvuk neobvyklý, může to naznačovat, že v procesu řezání je problém a stroj je třeba okamžitě zastavit pro kontrolu.
(Iii) Inspekce kvality po řezání laseru
Kontrola přesnosti rozměru: Použijte vysoce přesné nástroje měření, jako jsou třmeny a mikrometry, abyste změřili rozměry sběrnicového sběrnic s distribučním sběrnicí po řezání, abyste zkontrolovali, zda jeho délka, šířka, tloušťka a clona splňují požadavky na návrh. Dimenzionální tolerance by měla být kontrolována ve stanoveném rozsahu, aby se zajistila přesnost a spolehlivost přípojnic během následné instalace a použití.
Inspekce kvality řezání povrchu: Zkontrolujte kvalitu řezné plochy vizuální kontrolou nebo pomocí nástrojů, jako jsou zvětšovací brýle. Vysoce kvalitní řezná plocha by měla být plochá a hladká, bez zjevných vad, jako jsou struska, trhlina, S a otřepy. Drsnost a svislost řezného povrchu také ovlivní výkon a vzhled sběrnicového lišta pro podlah, takže je nutná přísná kontrola. U produktů, jejichž kvalita povrchu nesplňuje požadavky, může být vyžadována následná ošetření, jako je broušení a leštění.
Detekce vodivosti: Ačkoli řezání laseru obecně neovlivňuje přímo vodivost sběrnicového sběrnic mědi, vlastnosti materiálu se mohou během procesu řezání mírně změnit v důsledku místního přehřátí. Proto je nutné otestovat vodivost přípojničky po řezání, aby se zajistilo, že jeho hodnota odporu je ve stanoveném rozsahu a splňuje požadavky energetického systému na vodivost uzemňovacího přípojnic.
Stručně řečeno, laserový řezací spojení hraje zásadní roli při výrobě uzemňovacích přípojnic. Od pečlivé přípravy před řezem, až po přísnou provoz během procesu řezání, až po inspekci kvality po řezání, musí být každý krok přísně kontrolován, aby se zajistila výroba vysoce kvalitních uzemňovacích přístrojů, aby vyhovovala potřebám bezpečného a stabilního provozu energetického systému.
Kontaktujte nás